Varmebehandling av fjærstål: Optimale temperaturer og materialer
Publisert: 2025 12 21
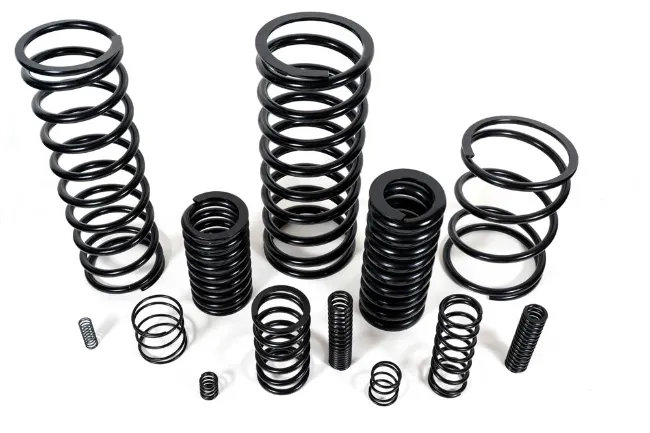
Varmebehandling av fjærstål påvirker hvordan stålet oppfører seg under reelle driftsforhold. Prosessen styrker materialet, forbedrer fleksibiliteten og bidrar til lang levetid. Denne guiden tar deg gjennom de viktigste trinnene i varmebehandlingen og temperaturområdene som brukes for vanlige fjærmaterialer. Du får se hvordan ulike faktorer påvirker ytelsen i forskjellige bruksområder, samt en tydelig sammenligning av kaldviklede og varmviklede fjærer.
Hva er varmebehandling av fjærstål?
Varmebehandling er en kontrollert termisk prosess som endrer stålets indre struktur og forbedrer de mekaniske egenskapene. Riktig behandlingssyklus øker styrken, stabiliteten og utmattingslevetiden. Den bidrar også til at fjærer leverer jevn ytelse under krevende belastninger.
Viktige trinn i varmebehandlingsprosessen for fjærer
Oppvarming til austenittiseringsområdet
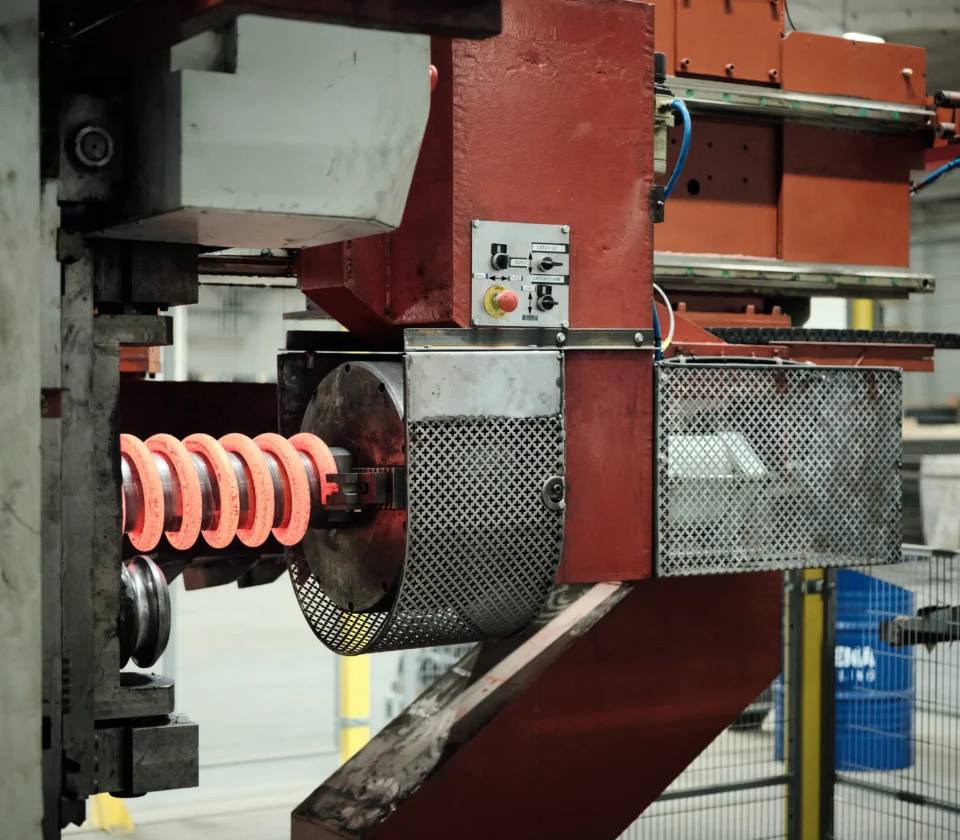
Austenittisering forbereder stålet på omvandling ved å varme opp materialet til den indre strukturen blir jevn og klar for herding. Hver stålkvalitet har et smalt temperaturområde som støtter denne omvandlingen, og stabil ovnskontroll sikrer jevne resultater i hele partiet.
Herding for økt hardhet
Herding er den raske avkjølingsfasen som gir stålet den ønskede hardheten. Under herdingen senkes det varme fjærstålet direkte ned i et bad med herdeolje, som er det vanligste mediet. Dette gir kontrollert avkjøling med minimal deformasjon. Vann og polymerløsninger brukes for legeringer som krever raskere temperaturfall og høyere hardhet. Metoden velges til slutt ut fra stålkvaliteten og ytelseskravene.
Anløping for fleksibilitet og seighet
Anløping følger etter herdingen. I dette trinnet varmes stålet opp igjen ved en lavere temperatur for å redusere sprøheten. Det bidrar til riktig balanse mellom styrke og fleksibilitet. Nøyaktig anløping sikrer jevn belastningsytelse og lang levetid.
Spenningsavlastning
Spenningsavlastning fjerner restspenninger som oppstår under vikling eller forming. I denne prosessen varmes ferdige eller delvis formede fjærer opp til en lavere temperatur enn ved full herding eller anløping. Vanligvis dreier det seg om noen hundre grader Celsius, avhengig av materialet. De lavere temperaturene gjør at materialet kan avspennes uten store endringer i hardheten. Etter en kontrollert holdetid avkjøles fjæren gradvis i luft. Dette bidrar til bedre motstand mot materialtretthet og stabiliserer den ferdige komponenten.
Optimale temperaturer for vanlige fjærmaterialer
Fjærstål med høyt karboninnhold
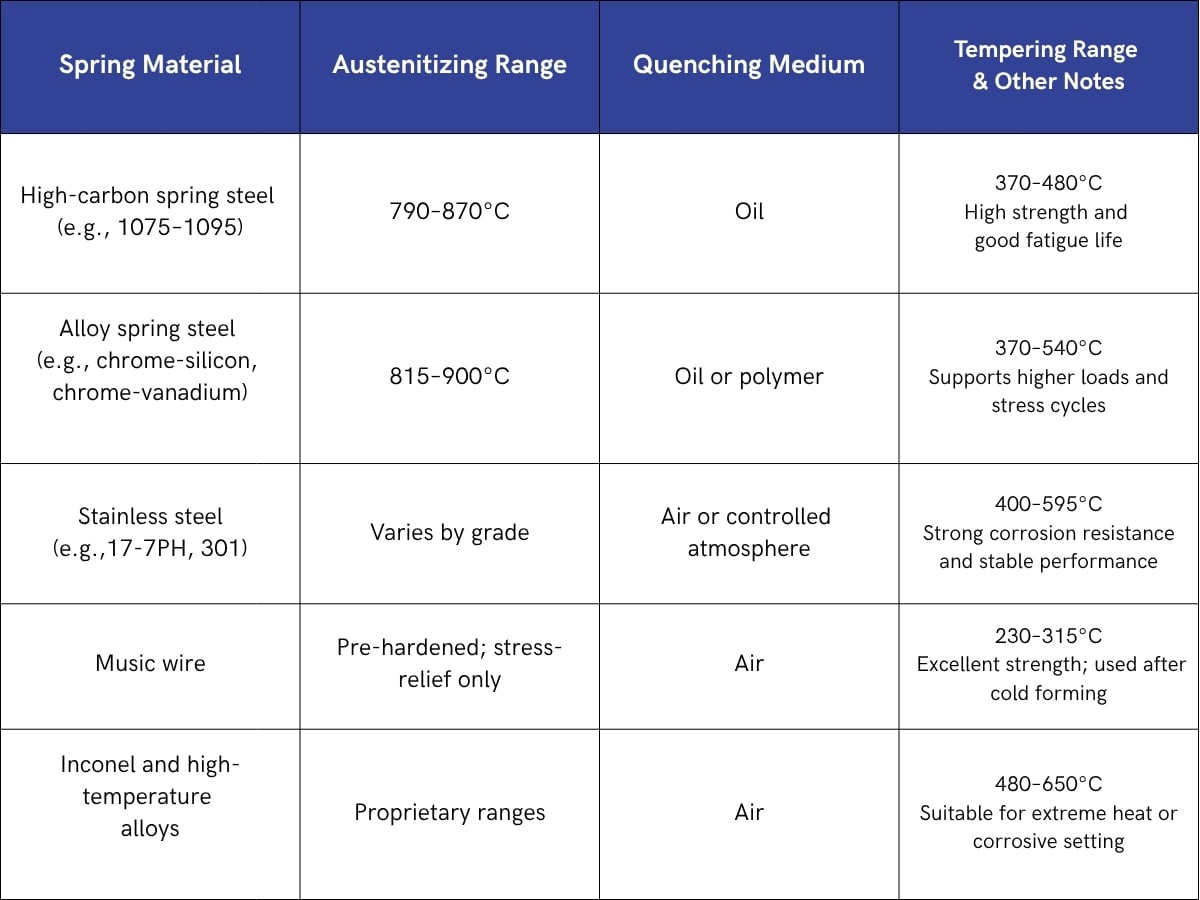
Fjærstål med høyt karboninnhold responderer godt på tradisjonelle varmebehandlingssykluser. Det gir god utmattingslevetid og pålitelig styrke. Typiske temperaturområder omfatter 790 til 870 °C for austenittisering, oljeslokking og 370 til 480 °C for anløping.
Legerte stålfjærer
Krom-silisium- og krom-vanadiumlegeringer tåler høyere belastninger og flere varme- og spenningssykluser. Mange legerte ståltyper varmes opp til 815 til 900 °C under austenittisering og avkjøles deretter i olje eller polymerløsninger for å oppnå ønsket sluttstruktur. Anløping for disse materialene skjer ofte ved 370 til 540 °C.
Fjærer i rustfritt stål
Fjærer i rustfritt stål oppfører seg annerledes under varmebehandling. Mange kvaliteter krever kontrollerte atmosfærer og luftkjøling for å beskytte overflatekvaliteten. De har også naturlig korrosjonsbestandighet og stabil utmattingsytelse. Anløpingstemperaturen varierer etter stålkvalitet, men ligger ofte mellom 400 og 595 °C.
Faktorer ved fjærytelse som påvirkes av varmebehandling
Hardhet og seighet
Oppvarming og avkjøling endrer hardhetsnivåene. Riktig behandlingssyklus gir et materiale som tåler belastninger uten å sprekke.
Motstand mot materialtretthet
En presis mikrostruktur bidrar til lengre levetid for fjæren. Stabil varmebehandling reduserer indre spenninger og forsinker utmattingsbrudd.
Elastisitetsgrense og stabilitet
Anløping hjelper fjærer med å gå tilbake til sin opprinnelige form ved gjentatt belastning. Dette bidrar til forutsigbar ytelse.
Sammenligning av prosesser i fjærproduksjon
Kaldvikling og etterfølgende varmebehandling
Kaldviklede fjærer trenger varmebehandling for å fjerne spenninger som oppstår under formingen, og for å stabilisere komponenten. Les mer i vår guide om kaldvikling kontra varmvikling.
Varmvikling og integrerte varmebehandlingssykluser
Varmviklede fjærer formes ved høye temperaturer. De krever fortsatt kontrollert avkjøling og anløping for å oppnå de ønskede sluttegenskapene.
Oversikt over fjærmaterialer og typiske temperaturområder
Når varmebehandlingssyklusen bør optimaliseres eller justeres
Krav til brukstemperatur
Miljøer med høye temperaturer kan kreve justerte varmebehandlingssykluser. Dette bidrar til å forhindre tap av hardhet eller stabilitet under drift.
Krav til belastning, hastighet og utmattingslevetid
Bilindustrien, luftfart og romfart og industrikomponenter krever ofte tilpassede varmebehandlingssykluser. Disse innstillingene bidrar til å håndtere høyere hastigheter og lange driftssykluser.
Forebygging av avkarbonisering og oksidasjon
Rene, kontrollerte atmosfærer beskytter overflatekvaliteten. Dette bidrar til å bevare styrken og reduserer behovet for etterbehandling.
Forbedre fjærytelsen med spesialiststøtte
Lesjöfors tilbyr et komplett utvalg av produksjonsteknologier og omfattende materialkompetanse, fra presisjonsvikling til kontrollert varmebehandling i stor skala. Teamene våre arbeider med austenittisering, herding, anløping og spenningsavlastning for å oppnå den nøyaktige balansen mellom hardhet, fleksibilitet og motstand mot materialtretthet som bruksområdet ditt krever.
Enten du trenger veiledning om materialkvalitet, temperaturprofiler eller avveininger knyttet til ytelse, hjelper vi deg med å utvikle en fjær som varer. Utforsk mulighetene våre eller ta kontakt for råd tilpasset dine behov.