Slik lages en fjær: produksjonsprosessen for trykkfjærer
Publisert: 2023 02 20

Hva er trykkfjærer?
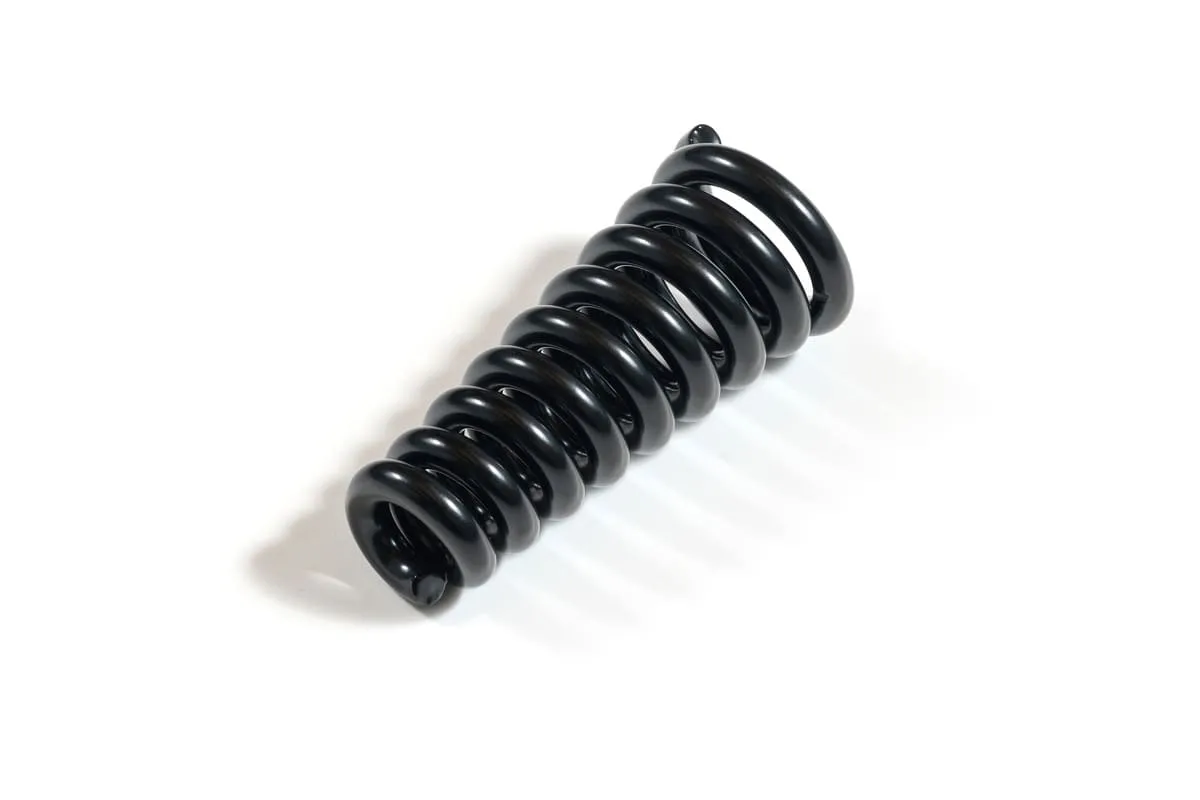
Trykkfjærer har en unik konstruksjon. Den spiralformede formen gjør at de kan motstå trykkrefter, og de kan produseres i sylindrisk, konisk, avsmalnende, konveks eller konkav form med konstant stigning, der avstanden mellom viklingene er den samme gjennom hele fjæren, eller variabel stigning, der avstanden mellom viklingene varierer langs fjærens lengde. De kan også ha slipte eller uslipte ender.
Du kan se hvordan spiralfjærer produseres hos Lesjöfors på YouTube.
Hvordan fungerer trykkfjærer?
En trykkfjær brukes i applikasjoner der det er behov for å lagre energi. Når en stor belastning påføres trykkfjæren, komprimeres den, og avstanden mellom viklingene reduseres til tråden berører hverandre og fjæren når sin maksimalt komprimerte lengde.
Viklingene skaper en motkraft når fjæren komprimeres og lagrer kraften til den frigjøres.
Eksempler på vanlige bruksområder
Våre kraftige industrielle trykkfjærer brukes mye innen bilindustrien, landbruk, gruvedrift og steinbrudd, olje og gass, jernbane, energi og kraftproduksjon, bygg og anlegg samt motorsport. Bruksområdene er imidlertid ikke begrenset til disse sektorene. Spiralfjærene våre brukes i mange ulike bransjer.
Typer trykkfjærer
Fjærer med lukkede og åpne ender
Trykkfjærer kan ha lukkede og slipte ender, lukkede og uslipte ender, åpne og uslipte ender eller åpne og slipte ender. Men hva betyr dette når man ser nærmere på hvordan en trykkfjær produseres?
Disse variasjonene påvirker hvordan fjæren plasseres i applikasjonen, fjærens lengde i ubelastet tilstand, blokklengden når den er komprimert, samt stigningen og antallet aktive viklinger.
Lukkede og slipte ender:
Dette betyr at avstanden mellom de to siste viklingene reduseres slik at endeviklingene berører hverandre, og at endene slipes for å skape en flat overflate.
Lukkede og uslipte ender gjør også at endeviklingene berører hverandre, men uten at det er nødvendig å slipe endene flate.
Åpne og uslipte fjærer:
Disse har konstant stigning helt ut i endene, noe som gir lik avstand mellom viklingene også ved fjærenden. Åpne og slipte trykkfjærer slipes for å skape flatere ender.
Som en ledende produsent av trykkfjærer produserer vi både små og store serier av fjærer til en rekke ulike bransjer. Disse krever forskjellige former og endetyper for å passe til fjærens funksjon og bruksområde.
Koniske, tønneformede og timeglassformede fjærer
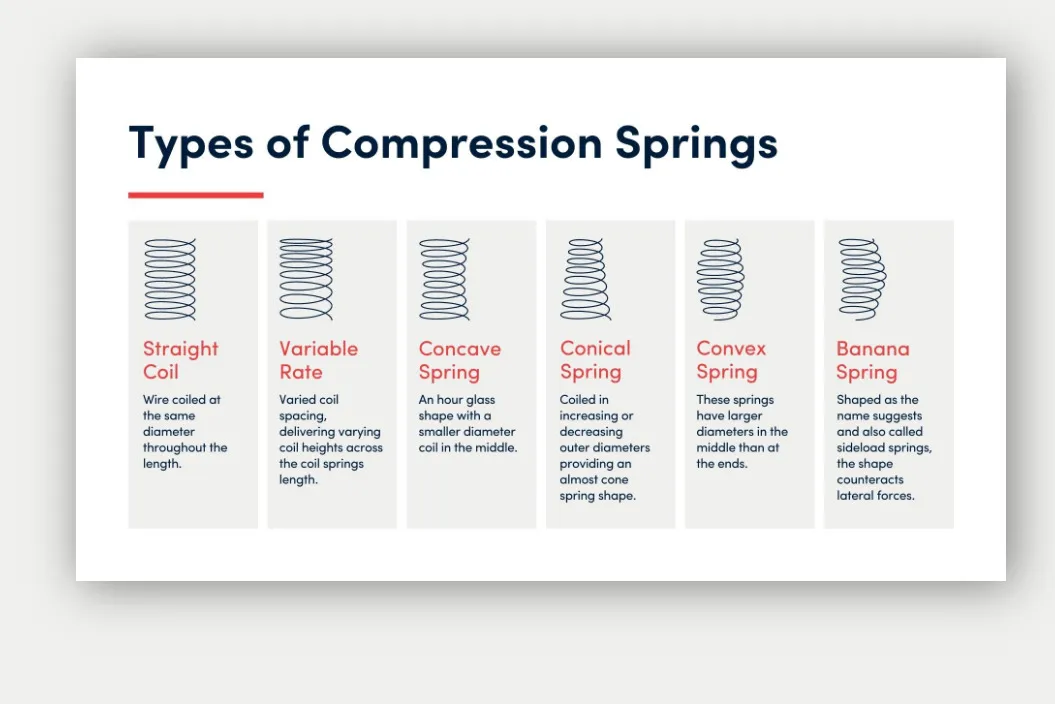
Koniske fjærer kalles også avsmalnende fjærer. Disse trykkfjærene vikles med gradvis økende eller minkende ytterdiameter og får en tilnærmet kjegleform.
Konkave fjærer, også kalt timeglassformede fjærer, har mindre viklingsdiameter i midten. Denne symmetrien gjør at spiralfjæren kan sentreres nøyaktig over et bestemt punkt.
Tønneformede eller konvekse fjærer er trykkfjærer med større diameter i midten enn ved endene.
Fjærer med variabel og konstant stigning
En fjær med variabel stigning har ulik avstand mellom viklingene, noe som gir varierende viklingshøyde langs spiralfjærens lengde.
Fjærer med konstant stigning er den vanligste typen trykkfjær, der tråden er viklet med samme diameter gjennom hele fjærens lengde.
Design og spesifikasjoner for trykkfjærer
Materialalternativer
Fjærer er svært allsidige, og det finnes mange typer metallfjærer som utfører ulike funksjoner i nesten alle tenkelige miljøer. For å møte disse kravene må materialvalget vurderes nøye for å optimalisere funksjonen og ytelsen til trykkfjæren.
Et av materialene Lesjöfors bruker mest, er oljeherdet kromsilisium. Vi har et av verdens største lagre av kromsilisium- og kromvanadiumtråd.
De aller fleste kundetilpassede trykkfjærene våre produseres i fjærstål med høyt karboninnhold, som gir høy styrke og elastisitet. Vi bruker også mye rustfritt stål og oljeherdet stål tilsatt krom.
Vi arbeider dessuten med et bredt utvalg av stål, kobber- og titanlegeringer samt superlegeringer, blant annet Inconel, Hastelloy og Nimonic.
Spesifikasjoner for belastning og deformasjon
Det er viktig å forstå hvilken ytelse fjæren skal ha når det gjelder kraft og tilgjengelig fjærvandring. De fleste trykkfjærer dimensjoneres på én av to måter: enten ved å angi en bestemt kraft ved en definert lengde eller en bestemt kraft ved en definert deformasjon.
Målene for trykkfjærer angis som avstand, vanligvis i mm, mens belastningen normalt angis i newton (N).
Mange motorsportapplikasjoner bruker imperiale måleenheter, for eksempel 250 lb/in. Dette tilsvarer en fjærstivhet på omtrent 43,8 N/mm.
Ytterdiameter og lengde
Disse dimensjonene er to av de fire faktorene som bestemmer fjærens egenskaper og ytelse. De to andre er tråddiameteren og det totale antallet viklinger.
Ytterdiameteren må vurderes ut fra produksjonsmessige forhold. Selve fjærkonstruksjonen angir en optimal ytterdiameter for den aktuelle applikasjonen, og fjæren må naturligvis passe i eller over området der den skal monteres.
Teoretisk sett er lengden på en fjær som vikles på våre CNC-maskiner ubegrenset. Det er imidlertid viktig å huske at lengre fjærer har større risiko for knekking. Dette skjer når viklingene beveger seg sideveis under belastning, noe som kan føre til at viklingene kommer i kontakt med hverandre.

Produksjonsprosesser for trykkfjærer
Kaldvikling
Dette begrepet brukes når en fjær produseres av kaldt materiale, enten glødet eller forhåndsherdet, og nødvendig varmebehandling og anløping utføres etter viklingen.
Varmvikling
Dette begrepet brukes når materialet varmes opp før vikling, og fjæren deretter bråkjøles og anløpes.
Vikling
Et faguttrykk i fjærproduksjon som brukes om selve fremstillingen av fjæren eller om produksjonsprosessen.
Sliping
Når vi sliper en fjær, slipes endene for å skape en større lastbærende flate og for å gjøre endene 90° vinkelrette på fjærens akse.
Testing og kvalitetskontroll av trykkfjærer
Strekkprøving
Ved strekkprøving kontrolleres enten den innledende spenningen, altså kraften som kreves for å begynne å skille viklingene, eller kraften ved en definert forlengelse eller deformasjon.
Utmattingsprøving
Denne testen brukes for å kontrollere forventet levetid for en komponent. Den utføres vanligvis på sikkerhetskritiske komponenter eller nye konstruksjoner. Fjæren belastes gjentatte ganger mellom to punkter til den svikter eller til et forhåndsdefinert mål er nådd. Utmattingslevetiden kan estimeres ved hjelp av et Goodman-diagram og inngår som en del av konstruksjonsprosessen.
Ytelsestesting i en simulert applikasjon
Fjæren testes i et miljø som ligger så nær virkelige driftsforhold som mulig, men uten konsekvensene av svikt eller avvik fra forventede ytelsesparametere. Dette gjør det mulig å vurdere om fjæren er egnet for den aktuelle applikasjonen.
Kontroll av dimensjonsnøyaktighet
Dimensjonskontroller er en del av enhver produksjons- og kvalitetsprosess og utføres gjennom hele produksjonen for å sikre at den ferdige fjæren oppfyller kravene i tegninger og konstruksjon.
Vanlige problemer og sviktmekanismer for trykkfjærer
Overbelastning
Overbelastning oppstår når en fjær utsettes for større kraft enn materialet tåler. Dette fører vanligvis til plastisk deformasjon, slik at fjærens dimensjoner og resulterende krefter endres permanent.
Korrosjon og utmatting
Dette er en av de vanligste årsakene til at en godt konstruert fjær svikter. Korrosjon fører til mikroskopiske sprekker i overflaten som vokser over tid og til slutt kan føre til fullstendig svikt.
Tap av spenning
På samme måte som ved overbelastning av en trykkfjær skyldes tap av spenning i en strekkfjær vanligvis at fjæren er strukket utover materialets elastiske grense. Dette fører til plastisk deformasjon og kan ødelegge den innledende spenningen fjæren hadde.
Brudd
Alle forholdene ovenfor kan føre til brudd. Enhver skade på fjærtråden kan være et utgangspunkt for brudd, og generelt vil risikoen være større jo høyere spenningsnivå fjæren er konstruert for.

Konklusjon og fremtidsutsikter for trykkfjærer
Betydningen av trykkfjærer av høy kvalitet
Kundene våre krever fjærer av høyeste kvalitet for å møte kravene til funksjon og miljø i de aktuelle applikasjonene. Ytelsen til fjærene våre som en komponent i kundens produkt er med på å avgjøre hvor godt produktet fungerer.
Fjærene våre finnes i ventiler på store havdyp, i lyktestolper langs motorveier, i en rekke byggeprosjekter og i løsninger som bidrar til sikkerhet i transportnettverk og energiforsyning. Verdens infrastruktur er avhengig av fjærer som våre.
Fjærer må være riktig konstruert, produsert i riktig materiale og ha den overflatebehandlingen som passer best til formålet. Uten en grundig vurdering av fjærens funksjonelle behov øker risikoen for feil og kvaliteten reduseres.
Derfor samarbeider ingeniørene våre tett med hver enkelt kunde og går gjennom alle aspekter ved fjærens funksjon. Vi er stolte av å produsere trykkfjærer av høyeste kvalitet, og vi lar ikke et produkt forlate fabrikken før vi er sikre på at det oppfyller våre strenge kvalitetskrav.
Kontinuerlig utvikling innen design og produksjonsteknologi
Fjær design og produksjon ligger i vårt DNA. Vi har vært i front innen innovasjon og teknologi i bransjen i over 170 år og vil fortsette å investere i de mest avanserte fjærviklingsmaskinene, programvaren og teknologien ved fabrikkene våre.
Vi videreutvikler kontinuerlig kompetansen til metallurger, ingeniører, konstruktører og maskinoperatører. Vi investerer i hele teamet for å sikre den beste kompetansen innen fjærteknikk og levere fjærprodukter av høyeste kvalitet til kundene våre.